

Kostnaderna och klimatpåverkan för odlat kött beror på energianvändningen genom hela processen – inte bara i bioreaktorn. Jag rekommenderar att börja med att kontrollera el- och värmeförbrukning per kilo säljbar produkt, och sedan undersöka varifrån energin kommer.
De sju utmaningarna är:
- Elförbrukning i bioreaktorn: drivning av omrörning, pumpar och övervakning av bioreaktormetrik.
- Kylning: bortförande av värme utan att celltillväxten hämmas.
- Uppvärmning: tillförsel av värme för odlingar, medieberedning och ånga.
- Tillförlitlig koldioxidsnål kraft: att hålla produktionen igång under leveransavbrott.
- Gashantering: tillförsel av syre och avlägsnande av koldioxid.
- Inmatningsproduktion: redovisning av energin som krävs för att tillverka medieingredienser.
- Rengöring och stillestånd: förbrukning av försörjningsmedier även när inget säljbart kött produceras.
En modell uppskattade elförbrukningen till cirka 35 % av produktionskostnaderna i sitt bästa scenario – inte ett branschgenomsnitt.[12] Jag betraktar sådana siffror som uppskattningar: uppmätta data i stor skala är fortfarande begränsade. Lägre energianvändning, färre misslyckade batcher och renare energi kan hjälpa, men inget av detta garanterar i sig lägre priser eller ett lanseringsdatum i Storbritannien.
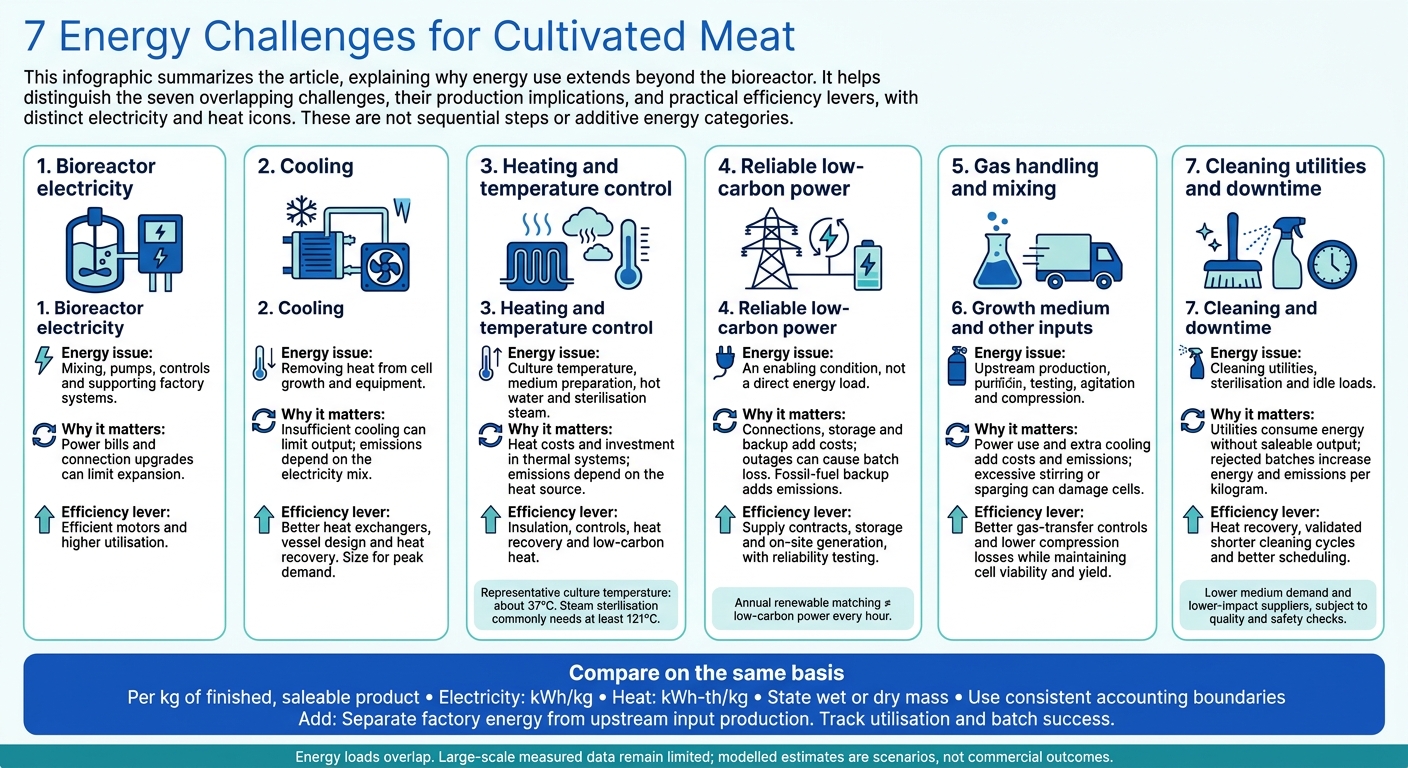
7 energiutmaningar för odlat kött
Användning av innovativa ingenjörslösningar för att lösa de största utmaningarna för odlat kött – CMS22
sbb-itb-c323ed3
Mätning av energianvändning per kilo odlat kött
Mät energianvändningen per kilo färdigt, säljbart odlat kött, inte skördad cellslurry. Räkna utbytet efter tvättning, strukturering, formulering och kvalitetskontroller. Ange om våt- eller torrmassa används: vattenhalten kan få processen att framstå som mer eller mindre effektiv. Fastställ även systemgränsen. Omfattar den endast fabriksaktiviteter, eller vagga-till-grind inklusive tillverkning och leverans av insatsvaror? Samma process kan verka effektiv eller ineffektiv beroende på vad som inkluderas.[7][11]
När systemgränsen är definierad rapporteras el i kWh/kg och värme i kWh-th/kg separat. El driver kylning, pumpar, omrörning och ventilation. Värme krävs för medieberedning, varmvatten och sterilisering. Håll fabriksenergi åtskild från den energi som krävs för att producera och leverera råvaror. För omvandlingar gäller 1 kWh = 3,6 MJ.[5][8]
Industriella anläggningar har energibehov som laboratorieresultat utelämnar. Dessa omfattar aktiviteter i startfasen, storskalig kylning, skörd, avloppsvattenrening och rengöring. De erbjuder även möjligheter till värmeåtervinning och mer effektiv utrustningsanvändning. Rapportera årlig produktion i ton per år, utnyttjandegrad samt antaganden om temperaturreglering i °C, snarare än enbart reaktorstorlek.[8][10]
När du läser en uppskattning, kontrollera dess produktionsbas, systemgräns för energi, elmix och värmekälla, samt huruvida resultaten är uppmätta eller modellerade. Modellerade uppskattningar är scenarier, inte kommersiella utfall. Högre kWh/kg ökar produktionskostnaderna, men förutsäger inte i sig konsumentpriset.[5][8]
1. Elbehov från stora bioreaktorer
Med systemgränsen fastställd kommer den första stora elbelastningen från utrustning som håller cellerna blandade, försörjda och kontrollerade. I takt med att produktionen skalas upp sätter detta behov press på kostnader, utsläpp och kommersiell utrullning.
Olika bioreaktorkonstruktioner använder elektricitet för omrörning, pumpning, gasöverföring och styrsystem. Omrörare blandar celler och näringsämnen, pumpar förflyttar medium och kompressorer tillför gaser. Sensorer och styrsystem övervakar pH, syre, temperatur och tryck, medan värmeväxlare reglerar temperaturen. Filtrering, skörd, vattenrening, centrifuger och ventilation ökar belastningen ytterligare.[10]
CE Delft:s modell från 2022 uppskattade det årliga elbehovet till cirka 217 miljoner kWh, inklusive dessa övriga anläggningssystem. Detta var ett modellerat behov, inte ett uppmätt kommersiellt resultat.[10]
Större kärl förbrukar inte automatiskt mindre el per kilo. Målet är en effektiv produktion av säljbar volym, inte bara lägre motoreffekt. Större kärl kan minska antalet kärl, pumpar och andra komponenter som krävs, men de försvårar även omblandning och syresättning. Snabbare omrörning kräver högre motoreffekt och kan skada känsliga celler. Högre celltätheter ökar utbytet, men ökar också syrebehovet och värmeutvecklingen.[12]
Elbehovet bidrar till både kostnader och utsläpp. En bedömning uppskattade elförbrukningen till cirka 35 % av kostnaden för sålda varor i sitt bästa scenario – en siffra som inte gäller för alla anläggningar.[12] Koldioxidsnål el kan minska utsläppen från anläggningens drift, men minskar inte utrustningens elförbrukning.[14]
Att lägga till produktionslinjer kräver därför mer än bara ytterligare kärl. Utvecklare bör mäta toppbelastningar och kontrollera nätkapacitet, transformatorer, ställverk och reservkraft före expansion. Begränsad lokal kapacitet eller behovet av nätuppgraderingar kan fördröja driftsättningen, även när produktionsutrustningen är på plats.[10]
Den elbelastningen genererar även spillvärme, vilket medför ytterligare en utmaning: kylning.
2. Kylning av stora odlingskärl
Värme från omrörning, gasöverföring och celltillväxt blir svårare att avleda i takt med att kärlen blir större. Ytarean ökar långsammare än volymen, vilket innebär att enbart en kylmantel inte alltid förhindrar värmehärdar (hot spots). Värmeavledning kan begränsa produktionen, inte bara öka energianvändningen.[1][12]
Värmeväxlare överför värme från odlingen eller mantelvätskan till ett separat kylmedium. Detta kylmedium passerar sedan genom en kylmaskin, ett kyltorn eller en luftkylare. Systemet måste förbli sterilt och skydda cellerna från skjuvkrafter, vilket begränsar hur snabbt det kan avleda värme.[1][12]
Kylning medför utrustnings-, underhålls- och elkostnader. För låg kapacitet kan tvinga fram en sänkning av produktionstakten, vilket ökar kostnaden per kilogram och begränsar leveranskapaciteten. El med lägre koldioxidavtryck minskar utsläppen, men värmen måste fortfarande ledas bort.[1][12]
Dimensionera kylningen efter toppbehov, inte genomsnittsbehov. Flerpunktssensorer, varvtalsstyrda pumpar och flödesreglage kan bidra till att förhindra värmehärdar utan överkylning. Operatörer bör utvärdera dessa inställningar i förhållande till cellviabilitet, batchutbyte och elförbrukning per kilogram.[1][12]
Passiv kylning kan hjälpa när väder och vattentemperaturer tillåter, men varmt väder kan ändå göra aktiv reservkylning nödvändig. Återvunnen värme kan förvärma rengöringsvatten eller värma upp byggnader, förutsatt att temperaturer och behov matchar.[12][15] Anläggningen måste också hålla kulturen vid en stabil temperatur. Detta är en av många utmaningar och lösningar för odlat kött som ingenjörer måste hantera under uppskalningen.
3. Uppvärmning och temperaturreglering
Efter kylning utgör värme för tillväxt, rengöring och sterilisering nästa energibehov. Anläggningar för odlat kött använder värme för att bereda medium, upprätthålla odlingstemperaturer – en kritisk del av hur odlat kött tillverkas –, rengöra utrustning på plats och sterilisera den med ånga. En representativ process håller kulturer vid cirka 37°C, medan ångsterilisering vanligtvis kräver minst 121°C. Dessa två temperaturområden innebär att en anläggning kan behöva system för både lågvärdig och högvärdig värme.[14][16]
Anpassa värmekällan till den temperatur som krävs. Värmepumpar lämpar sig för lågtempererat vatten och medieberedning; elpannor kan leverera steriliseringsånga. Båda minskar förbränningen på plats, men deras utsläpp beror fortfarande på elmixen. Nätuppgraderingar och toppar i elbehovet påverkar också kostnaderna.[17][18]
Återvinning av spillvärme kan minska uppvärmningsbehovet ytterligare. Återvunnen värme kan förvärma inkommande medium, vilket avlastar primärvärmaren. Mät först källtemperaturer och flödeshastigheter, och kontrollera sedan att värmen är tillgänglig när den behövs. Värmeväxlare måste upprätthålla sterila barriärer: energibesparingar får inte försvaga kontamineringskontrollen.[14][18]
Kraftvärme (CHP) lämpar sig för anläggningar med ett stabilt och samtidigt behov av värme och el. Gaseldad kraftvärme innebär inte automatiskt låga utsläpp. Jämför dess bränsleanvändning, utsläpp, underhållsbehov och exponering för bränslepriser mot nätel i kombination med elektrifierad värme – inte verkningsgraden allena.[19]
Värmesystem medför också investeringskostnader och kan fördröja driftsättningen. Pannor, ångledningar, styrsystem och reservkapacitet måste möta toppbelastningar. Innan kommersiell produktion inleds måste validering vid uppstart bekräfta att steriliseringen uppnår erforderlig temperatur under den tid som krävs.[16][20]
4. Tillförlitlig elförsörjning med låga koldioxidutsläpp
När kylning, pumpar och styrsystem är i drift är elförsörjningens kvalitet avgörande. Ett avbrott kan äventyra satser med odlat kött. Årliga avtal om förnybar energi garanterar inte fossilfri el varje enskild timme: certifikat kan matcha årsförbrukningen men ändå lämna luckor i koldioxidtäckningen på timbasis. Timvis matchning, ofta kallad fossilfri el dygnet runt, tydliggör denna distinktion.[21][22]
Säkerställ att anläggningen kan trygga en fast försörjning dygnet runt och ett anslutningsdatum som stöder kontinuerlig drift. Avbrott i försörjningen kan fördröja lanseringen, orsaka förlust av batcher och begränsa expansionen.
Batterier kan hantera korta avbrott och minska effekttoppar från nätet, men de kan inte täcka långvariga underskott under vintern. Planera för stabil nätanslutning och reservkraft med längre varaktighet.[23] Reservkraftsplanering är därför såväl en kostnadsfråga som en koldioxidfråga. Detta är avgörande för att bibehålla produktionsprocessens miljöfördelar.
Jämför levererad totalkostnad, inte bara eltariffen. Inkludera anslutningsavgifter, lagringsförluster, reservkraftsutrustning och reservbränsle vid bedömning av kostnader och utsläppsberäkningar. Utsläppsberäkningar måste även ta hänsyn till reservbränsleförbrukning och driftstid: fossildrivna generatorer ger fortfarande utsläpp, även om årliga inköp av förnybar el matchar anläggningens elförbrukning.
5. Luftflöde, omrörning och gaskompression
Efter temperaturreglering blir gasöverföring nästa begränsande faktor vid uppskalning. Kulturer av odlat kött kräver kontinuerlig syretillförsel och bortförsel av koldioxid i hela bioreaktorn. Större kärl har mindre yta i förhållande till sin volym, vilket gör gasutbytet mindre effektivt för det antal celler som förbrukar syre och producerar koldioxid.[16] Gasutbytet skalar inte linjärt: blandningstiderna kan öka, vilket kräver anpassningar av sparging, omrörning, gasflöde och styrsystem.[26] Dessa utmaningar kan begränsa genomströmningen.
Syreöverföringshastigheten måste minst matcha cellernas syreförbrukningshastighet.
En modell fastställde syreöverföringen till 12,8 mmol O₂/L/h jämfört med ett upptag på cirka 10,3 mmol vid 100 g färskvikt/L; detta är ett modellantagande, inte ett kommersiellt riktmärke.[6]
Snabbare omrörning och ökad sparging – att bubbla gas genom odlingen – kan förbättra överföringen. Men båda förbrukar mer el och kan skada känsliga celler.[24][25] Syreberikad gas kan öka syrekoncentrationen utan att öka luftvolymen, även om det fortfarande medför ytterligare energianvändning.[27] Skumdämpningsmedel kan minska syreöverföringen, så utvärdera dess dosering parallellt med spargerdesign, gasflöde och bubbelbeteende.[24]
Inkludera omrörarmotorer, kompressorer och syreberikningssystem vid beräkning av det totala elbehovet.
Deras andel av energin varierar: en anläggningsmodell visade att luftning och omrörning vardera stod för under 5 % av anläggningens totala energi, medan värmeväxlare dominerade.[9]
Testa den lägsta omrörningen och det lägsta gasflödet som fortfarande uppfyller målen för syre, koldioxid och blandning i full skala. Följ upp kompressorel, cellviabilitet, utbyte och batchtid samlat. Mät besparingar i kWh per kilo säljbart odlat kött. Lägre effektinställningar kan få motsatt effekt om de förlänger batchtiderna eller minskar utbytet, vilket ökar kostnaderna och utsläppen per kilo.[16][24][9] Gashantering är bara en del av energibilden; produktionen av insatsvaror utgör en annan betydande belastning.
6. Energiåtgång för tillverkning av tillväxtmedium och andra insatsvaror
Ingredienser i mediet bär med sig energikostnader redan innan de når anläggningen. Tillverkning av glukos, aminosyror, vitaminer, mineraler och rekombinanta proteiner – såsom insulin, transferrin och tillväxtfaktorer – kräver bearbetning av grödor, fermentering eller kemisk syntes. Separering, rening, kvalitetskontroll och kylkedjeförvaring späder på detta energibehov, vilket ökar kostnaderna och utsläppen per kilo säljbart odlat kött.
En vagga-till-port-livscykelanalys fann att aminosyror, glukos, rekombinanta proteiner och sojahydrolysat stod för stora andelar av mediets klimatavtryck i vissa energiscenarier.[13] Dessa utgör modellerade utsläppsandelar, inte uppmätta energiandelar eller generella kommersiella genomsnitt.
Leverantörens geografiska placering har betydelse, men närliggande innebär inte automatiskt lägre koldioxidutsläpp. Efterfråga information om elkällor, processvärme, rening och lagring istället för att använda ingredienspriser för att bedöma energibehovet. Räkna med transporter mellan råvaruleverantörer, ingredienstillverkare och anläggningen, eftersom kyltransporter förbrukar ytterligare energi.[13]
Producenter kan minska mediebehovet genom att sänka näringskoncentrationer, använda tillväxtfaktorer som fungerar vid lägre doser och förblir stabila längre, samt återanvända medium där tillväxt och säkerhet tillåter det. Återanvändning av medium är fortfarande på experimentstadiet. Det kräver kontroller av tillväxt, sterilitet, kontaminering, livsmedelssäkerhet, regelefterlevnad och produktkvalitet.
Följ upp liter medium och ingrediensmassa per kilo säljbar produkt, tillsammans med energidata från leverantörer, hållbarhetstid och kasserade satser. Mer effektiva formuleringar kan minska kostnader och råvarubegränsningar, men besparingarna beror på att utbytet bibehålls och att tillförlitliga leveranser säkerställs. Begränsad kapacitet för specialingredienser kan begränsa produktionen och bromsa uppskalningen.[28]
7. Rengöring, sterilisering och stilleståndstid
Även effektiva insatsvaror lämnar anläggningen med rengöringsbehov: rengöring och sterilisering förbrukar energi utan att producera säljbart odlat kött. Clean-in-place (CIP) använder pumpar, behandlat vatten och uppvärmda rengöringsmedel. Sterilisation-in-place (SIP) använder ånga och höga temperaturer. Energibehovet beror på kärlstorlek, rengöringstemperatur, cykellängd, isolering och ångeffektivitet.[16]
Uppvärmning, ventilation och luftkonditionering (HVAC) kan fortsätta gå under rengöring, underhåll och uppstart. Vattenrening, pumpning och avloppsvattenrening ökar belastningen.[5][30] Registrera ånganvändning, volymer av behandlat vatten och driftstimmar för HVAC för att följa upp dessa behov.
Kontaminerade eller kasserade satser förbrukar energi två gånger: först under produktionen, sedan genom bortskaffande, extra rengöring och uppstartsarbete. Färre säljbara kilon innebär högre energikostnader och utsläpp per kilo.[33] Följ upp batchframgångsfrekvens, kasserade kilon, uppstartstimmar och extra rengöringscykler – inte bara total odlad biomassa. Dessa mätvärden bidrar till att synliggöra avvägningen mellan utnyttjandegrad, hygien och energiintensitet.
Högre utnyttjandegrad och fler lyckade skördar fördelar fasta försörjningsbelastningar över en större produktionsvolym. Stilleståndstid gör motsatsen och ökar kostnader och utsläpp per kilo. Korta endast rengöringscykler efter validering. Återvinn kondensat, förbättra isoleringen och schemalägg underhåll under planerade omställningar. Effektiva renrumsrutiner och reaktordesign påverkar energianvändningen avsevärt.
| Faktor | Satsvis (batch) | Kontinuerlig eller semikontinuerlig |
|---|---|---|
| Energidrivande faktorer | Upprepad uppvärmning, ånga och pumpning mellan körningar.[16] | Färre omställningar, men kontinuerliga laster från pumpning, filtrering och övervakning.[16][31] |
| Kapacitetsutnyttjande | Rengöring och uppstart minskar antalet produktiva timmar. | Längre körningar fördelar fasta försörjningslaster över fler skördar.[31][33] |
| Processbegränsningar | Validerad rengöring krävs mellan körningar.[16][29] | Längre drifttid är beroende av stabila kulturer, tillförlitlig skörd och kontamineringsövervakning.[29][32] |
Jämförelse av de sju energiutmaningarna
Tabellen nedan jämför de sju utmaningar som behandlas ovan. Deras energilaster överlappar varandra, men var och en påverkar kostnader, utsläpp och risker vid uppskalning på olika sätt. Dessa faktorer är avgörande för färdplanen för odlat kött i takt med att det rör sig mot kommersialisering.
| Energiutmaning | Huvudsaklig last | Effekt på produktionskostnad | Klimatpåverkan | Effektiviseringsåtgärd |
|---|---|---|---|---|
| 1. Elbehov från stora bioreaktorer | Reaktorel | Elräkningar och uppgraderingar av nätanslutningar kan begränsa expansionen. | Beror på efterfrågan och elmixen. | Effektiva motorer och högre utnyttjandegrad. |
| 2. Kylning av stora odlingskärl | Kylning | Att bygga ut kylkapaciteten kostar pengar och kan begränsa produktionen. | Kan bli hög i elnät med höga koldioxidutsläpp. | Bättre värmeväxlare, kärldesign och värmeåtervinning. |
| 3. Uppvärmning och temperaturreglering | Processvärme | Värmekostnader och investeringar i termiska system. | Beror på värmekällan. | Isolering, styrsystem, värmeåtervinning och koldioxidsnål värme. |
| 4. Tillförlitlig elförsörjning med låga koldioxidutsläpp | Systemtillförlitlighet: en grundförutsättning, inte en direkt energilast. | Anslutningar, lagring och reservkraft medför merkostnader; avbrott kan leda till förlorade batcher. | Koldioxidsnål försörjning minskar utsläppen; fossil reservkraft ökar dem. | Leveransavtal, lagring och produktion på plats, med kontinuerliga tillförlitlighetstester. |
| 5. Luftflöde, omrörning och gaskompression | Gashantering och blandning | Elanvändning och kylbehov ökar kostnaderna. | Elanvändning och extra kylning ökar utsläppen. | Bättre styrning av gasöverföring och minskade kompressionsförluster. |
| 6. Uppströmsenergi för tillväxtmedium och råvaror | Inbäddad energi i råvaror | Energiintensiva insatsvaror ökar kostnaderna per kg. | Redovisning som enbart omfattar anläggningen missar utsläpp i leverantörskedjan. | Minskat mediebehov och leverantörer med lägre klimatpåverkan, under förutsättning att kvalitetskraven uppfylls. |
| 7. Rengöring, sterilisering och stilleståndstid | Rengöringsmedier och tomgångslaster | Försörjningssystem är i drift utan att säljbar produkt produceras. | Lägre produktion ökar utsläppen per kg. | Värmeåtervinning, validerade kortare cykler och förbättrad produktionsplanering. |
För en rättvisande jämförelse bör alla sju mätas per kg färdig produkt. Särskilj el, värme och bränsle, och tillämpa samma systemgränser och produktionsmått genomgående.
Slutsats: Hur energi påverkar kostnad, utsläpp och tillgänglighet
De sju energiutmaningarna påverkar kostnader, utsläpp och riskerna vid uppskalning.
Klimatpåverkan beror på teknik, ingredienser, geografisk plats och vad som inkluderas i utsläppsberäkningen. Fossilfri el eliminerar en betydande utsläppskälla, men insatsvaror, anläggningsbyggnation och transporter har fortfarande stor betydelse.
Kommersiell utrullning beror på nätkapacitet, distributionsinfrastruktur, installation, driftsättning och validering. Framgångar i pilotskala garanterar inte omedelbar tillgänglighet, lägre priser eller ett lanseringsdatum i Storbritannien.
För utbildningsmaterial, förhandsvisningar av produkter och uppdateringar om tillgänglighet, besök Cultivated Meat Shop, en kurerad utbildningsresurs och handelsplattform. Inga produkter finns för närvarande tillgängliga för köp.
Vanliga frågor
Hur mycket kan energibesparingar sänka priserna på odlat kött?
Kombinerade energibesparande åtgärder, inklusive AI-driven energistyrning och kontinuerliga processer i stället för batchprocesser, beräknas bidra till att sänka produktionskostnaderna för odlat kött till under 10 GBP per kilogram till 2030.
Kylning och klimatstyrning kan stå för cirka 75 % av en anläggnings elanvändning, vilket gör minskad efterfrågan inom dessa områden avgörande för att hålla nere kostnaderna. Förnybar energi minskar koldioxidavtrycket, men sänker endast produktionskostnaderna om själva elen är billigare.
Hur kan jag utvärdera klimatpåståenden gällande odlat kött?
Granska antagandena och metoderna bakom livscykelanalyser, eftersom resultaten kan variera kraftigt [1]. Undersök om de omfattar hela produktionskedjan, inklusive infrastruktur och rening av tillväxtmedium [2].
Förnybar energi kan minska utsläppen med upp till 92 % jämfört med nötkött, medan fossila bränslen kan leda till högre utsläpp [3][2]. Tillväxtmediet har också betydelse: livsmedelsklassade alternativ krävs för att hålla miljöavtrycket lägre än för konventionellt jordbruk [4].
Kan begränsningar i det brittiska elnätet fördröja tillgången till odlat kött?
Ja. Begränsningar i det brittiska elnätet kan fördröja utrullningen av odlat kött. Produktionen kräver en stor och pålitlig energiförsörjning för att upprätthålla temperaturer vid 37°C, sterilisera utrustning och driva mekanisk omrörning.
Storbritanniens framväxande infrastruktur för koldioxidsnål energi erbjuder en väg framåt, men tillverkare behöver fortfarande stabil tillgång till förnybar el. De fokuserar på anläggningar nära knutpunkter för förnybar energi för att minska produktionens långsiktiga koldioxidavtryck och anpassa sig till nationella nettonollmål.


