

Kostnaden för en bioreaktor är inte bara priset på tanken. Om jag skulle dimensionera ett system för odlat kött skulle jag titta på fem saker först: storlek, material, styrhårdvara, omrörning och syreöverföring samt skalningsplan.
Här är den korta versionen:
- En liten laboratoriebioreaktor på 50 liter kan kosta omkring 7 000–9 000 USD
- Ett stort system på 5 000+ liter kan nå 300 000 USD eller mer
- Rostfritt stål innebär ofta en högre investering i förväg, plus system för rengöring och sterilisering
- Engångsenheter kan minska den initiala utgiften, men du fortsätter att betala för engångspåsar
- Bättre sensorer och automatisering ökar kostnaden, men kan minska arbetskostnaderna och sänka risken för batchförluster
- Valet av skalningsstrategi spelar stor roll: ett stort kärl, flera mindre eller en kontinuerlig uppsättning kan alla förskjuta kostnaderna på mycket olika sätt
- En modell i källartikeln antyder att kontinuerlig processdrift skulle kunna minska CapEx och OpEx med 55 % över 10 år
Med andra ord: den billigaste bioreaktorn att köpa in är inte alltid det mest kostnadseffektiva systemet att driva.
Dr. Marianne Ellis: Utformning av storskaliga bioreaktorer och bioprocesser för odlat kött
sbb-itb-c323ed3
Snabb jämförelse
| Kostnadsfaktor | Hur det påverkar kostnaden | Vad du bör bevaka |
|---|---|---|
| Storlek och arbetsvolym | Större kärl kostar mer att köpa, installera, värma, kyla och driva | Utrymme, försörjningssystem, celldensitet |
| Material och konstruktion | Rostfritt stål och engångsbioreaktorer i plast förskjuter kostnaderna på olika sätt | Rengöring, förbrukningsartiklar, kontamineringsrisk |
| Styrning och sensorer | Mer automatisering innebär högre initiala utgifter | Kalibrering, arbetskraft, batchkonsistens |
| Omrörning, syresättning och värme | Bristfällig design kan driva upp energianvändning och processproblem | Skjuvspänning, syrebehov, kylbelastning |
| Uppskalningsplan | Satsvis drift, utskalning (scale-out) och kontinuerliga uppsättningar förändrar alla de långsiktiga kostnaderna | Riskfördelning, stilleståndstid, total produktion |
Om jag var tvungen att sammanfatta det i en enda mening vore det denna: kostnaden för en bioreaktor härrör från bioreaktorns designval som formar både inköpspriset och den dagliga driftskostnaden.
Vad bioreaktorkostnader faktiskt omfattar
Bioreaktorkostnad avser det kompletta installerade systemet, inte bara kärlet. Vid produktion av odlat kött kan kostnaderna stiga snabbt när en reaktor måste hantera hög celldensitet och steril drift.
Det finns två huvudsakliga kostnadskategorier. Kapitalkostnader (CapEx) täcker den initiala investeringen: kärlet, automationshårdvara, sensorer, rördragning, gasledningar, installation och kalibrering. Med system i rostfritt stål krävs även CIP- och SIP-infrastruktur. Driftskostnader (OpEx) täcker de löpande driftskostnaderna: odlingsmedier, energi, vatten, arbetskraft, omkalibrering och reservdelar. En stor del av dessa kostnader formas av designvalen, vilket är precis varför de följande fem faktorerna är avgörande.
| Kostnadskategori | Typ | Exempel |
|---|---|---|
| Kärl & hårdvara | CapEx | Rostfria tankar, omrörare, motordrifter, höljen för engångsbruk |
| Automatisering & styrning | CapEx | PLC-system, PID-regulatorer, HMI-pekskärmar |
| Förbrukningsartiklar | OpEx | Odlingmedier, engångspåsar, skumdämpningsmedel, gaser (O₂, CO₂, N₂) |
| Försörjningssystem | OpEx | Elektricitet för uppvärmning/kylning, vatten för CIP/SIP, ånggenerering |
| Underhåll | OpEx | Sensorkalibrering, packningsbyten, filterbyten, arbetskraft |
Tre begrepp är viktiga att förstå innan vi går in på dessa fem faktorer.
Arbetsvolym är vätskevolymen inuti reaktorn. Den utgör vanligtvis 70–80 % av kärlets totala kapacitet [1][2], och den påverkar både kärlstorleken och den anläggningsyta du behöver.
Syreöverföring beskriver hur väl syret når cellerna. Om överföringen är bristfällig kan du behöva en större och dyrare reaktor för att uppnå samma resultat [2].
Processkontroll innebär automatiserad övervakning och justering av pH, temperatur och löst syre [1][2]. Bättre styrning ökar CapEx, men det kan minska risken för misslyckade batcher och minska arbetskostnaderna.
1. Bioreaktorstorlek och arbetsvolym
Storleken är en av de tydligaste kostnadsdrivarna för en bioreaktor. När arbetsvolymen ökar blir kärlet dyrare, och det gäller även gasöverföring, uppvärmning, kylning, sterilisering, sensorer och styrsystem. Enkelt uttryckt sätter storleken ramarna för nästan alla andra kostnadsbeslut.
Inverkan på CapEx
Större kärl kostar inte bara mer i inköp. De kostar även mer att integrera i en anläggning. Kommersiell produktion kräver ofta reaktorer på flera tusen liter, vilket driver upp initiala investeringar långt över vad man kan förvänta sig för laboratorie- eller pilotsystem[2].
Här finns också en praktisk avvägning. Istället för att köpa en mycket stor reaktor använder vissa producenter flera kärl på 100–1 000 liter. Det kan minska initiala kostnader och samtidigt sänka den tekniska risken[2]. Det är en enklare väg för team som vill ha utrymme att skala upp utan att satsa allt kapital på ett enda gigantiskt system.
Inverkan på OpEx
Större arbetsvolymer kan sänka kostnaden per kilo i vissa sammanhang. Men det betyder inte att den dagliga driften blir billigare överlag. Större system kräver vanligtvis mer energi för temperatur- och processkontroll, mer odlingsmedium och mer personal för drift och underhåll.
Styrningen blir också svårare när volymen ökar. Vid större skalor är gradienter för syre, näringsämnen och restprodukter svårare att hantera[2]. Och när förhållandena varierar inom kärlet kan även processens prestanda variera.
Högdensitetsproduktion
Högdensitetsproduktion siktar ofta på celldensiteter över 1×10^7 celler/ml[2]. Det visar vad storskaliga system kan prestera, men det belyser också hur mycket kapital som binds upp för att nå dit. För många producenter är en bättre väg att använda mindre kärl och köra dem vid hög densitet, snarare än att tidigt binda upp sig vid massiv infrastruktur.
| Arbetsvolym | Typisk användning |
|---|---|
| 50 liter | FoU och tidig processutveckling[1] |
| 100–1 000 liter | Scale-out-anläggningar; väg med lägre investeringskostnader[2] |
| 1 000–5 000 liter | Pilot- och industriell skala[1] |
| 5 000+ liter | Stora industriella system[1] |
När storleken väl är fastställd avgör material och konstruktionsstandard hur kostsamt själva kärlet blir.
2. Reaktormaterial och konstruktionsstandard
Materialvalet är en av de främsta faktorerna som påverkar bioreaktorns kostnad. Rostfritt stål, single-use-polymersystem och glas innebär alla olika kombinationer av initial investering, driftskostnader och löpande risker. Därefter tillkommer nästa aspekt: när materialet väl är valt påverkar konstruktionsstandarden steriliseringskrav, underhållsarbete och kostnaden för reservdelar.
Inverkan på CapEx
Glassystem är vanligtvis det mest kostnadseffektiva alternativet. De används oftast i bänk- och laboratorieskala, vanligtvis runt 3–50 liter [1].
När verksamheten skalas upp till större pilot- och industrivolymer blir rostfritt stål i regel standardvalet [2]. Single-use-system kan minska de initiala investeringarna, vilket initialt framstår som fördelaktigt. Men i den skala som krävs för odlat kött gör kostnaden för sterila engångspåsar dem ofta oekonomiska [2].
Inverkan på OpEx
System i rostfritt stål medför återkommande driftskostnader för vatten, energi och rengöringskemikalier som krävs för varje steriliseringscykel [2]. Single-use-system vänder på den modellen. De minimerar rengöringsarbetet, men ersätter det med en kontinuerlig inköpsbörda för engångspåsar.
För högdensitetsproduktion av odlat kött är byggkvaliteten avgörande eftersom den påverkar kontamineringsrisker och batch-till-batch-konsistens. Celler för odlat kött saknar cellvägg och är därför mer känsliga för mekanisk påfrestning än mikrobiella celler. Det gör konstruktionsdetaljerna till betydligt mer än bara en formalitet.
En grov invändig ytfinish eller bristfällig svetskvalitet kan efterlämna mikroskopiska spalter där kontaminanter kan gömma sig. Och i denna miljö kan en enda kontamineringshändelse slå ut en hel batch. Rostfritt stål 316L är en vanlig branschstandard för bioreaktorer för odlat kött eftersom det ger korrosionsbeständighet och fungerar väl med hygieniska rengöringsmedel [1].
Sensorernas hållbarhet är också avgörande. Inline-sensorer måste klara upprepade steriliseringscykler utan kalibreringsdrift [2]. Den interna geometrin har också en direkt inverkan på cellprestandan. Reaktorns konstruktion påverkar hur mycket skjuvpåkänning cellerna utsätts för under omrörning, vilket kan påverka viabilitet och differentiering [2].
Efter material- och byggkvalitet är nästa stora kostnadsdrivare den mängd styrhårdvara reaktorn kräver.
3. Processkontroll och instrumentering
Efter kärlets design är styrhårdvaran ofta nästa stora kostnadsdrivare.
CapEx-påverkan
Grundläggande styrsystem har en relativt låg kostnad. Men så snart du går över till enheter i industriell skala med full automatisering, sensoruppsättningar och pekskärmspaneler kan kostnaderna stiga över $200,000. Lägg till avancerade spektroskopiska system för kontinuerlig realtidsövervakning (online), och investeringen ökar ytterligare i det övre segmentet [1][2].
OpEx-påverkan
Inline-sensorer medför löpande kostnader. De kräver kalibrering och regelbundet byte, vilket ökar utgifterna för arbete och underhåll. Offlineprovtagning minskar hårdvarubehovet, men det skapar mer manuellt arbete och medför en högre kontamineringsrisk [2].
Effekt på processkonsekvens
De viktigaste variablerna att övervaka är temperatur, pH, löst syre, CO₂, glukos, biomassa och viktiga metaboliter [2]. Missas någon av dessa kan processen driva obemärkt i bakgrunden tills problemet visar sig i form av bristande prestanda eller förlorade batcher.
I stora kärl räcker ofta inte en enda sensoravläsning. Förhållandena kan variera mellan olika delar av reaktorn, så sensoruppsättningar placerade vid flera punkter behövs ofta för att kartlägga dessa gradienter ordentligt och ge automatiserade styrsystem data de kan agera på [2].
Relevans för högdensitetsproduktion av odlat kött
Kulturer av odlat kött med hög densitet – generellt definierat som över 1 × 10⁷ celler/mL – sätter betydligt högre press på övervakningssystemen [2]. I takt med att celldensiteten ökar ackumuleras hämmande metaboliter som ammoniak och mjölksyra snabbare. Om instrumenteringen inte fångar upp dessa förändringar i realtid kan cellviabiliteten sjunka snabbt.
Även med mer robusta cellinjer behöver reaktorn fortfarande exakt instrumentering för att upptäcka problem i tid.
Den styrbördan blir tyngre när reaktorn även måste hantera omrörning, syreöverföring och värme.
4. Konstruktion för omrörning, syreöverföring och värmereglering
När styrsystemen väl är på plats är nästa stora kostnadsdrivare hur reaktorn sätter vätskan i rörelse, tillför syre till odlingen och leder bort värme.
Vid produktion av odlat kött påverkar dessa tre uppgifter både CapEx och OpEx direkt.
Inverkan på CapEx
Omrörningssystemet har stor inverkan på reaktorns kostnad och konstruktionskomplexitet. Omrörda tankbioreaktorer (STR) är fortfarande standardkonfigurationen. De använder mekaniska pumphjul, vilket fungerar väl i många bioprocesser. Men det finns en hake med odlat kött: djurceller saknar cellväggar, vilket gör dem mycket mer känsliga för skjuvpåkänning orsakad av turbulens. Det innebär att reaktorkonstruktionen ofta måste utformas med lågskjuvande pumphjulskonfigurationer, eller övergå till airlift-reaktorer i stället.
Airlift-reaktorer använder kontrollerad gasbubbling och förlitar sig inte på rörliga delar. Det kan göra dem till ett bättre val vid större skala. Faktum är att de börjar framstå som mer attraktiva över 20,000 L, där mekanisk omrörning blir svårare att motivera [2].
Värmereglering adderar ytterligare en kostnadsnivå. Högdensitetsodlingar i stor skala genererar kontinuerligt värme, och denna värme måste avlägsnas för att hålla däggdjursceller vid 37°C [2]. I praktiken innebär det att kylmantlar och hårdvara för temperaturreglering måste läggas till, vilket driver upp CapEx [1].
Inverkan på OpEx
Driftskostnaderna präglas starkt av energianvändningen. Omrörning, luftning och kylning drar alla ström, och det ackumuleras snabbt i stor skala.
CIP och SIP ökar även vatten- och energiförbrukningen i system av rostfritt stål. Engångssystem eliminerar dessa rengöringssteg, men nackdelen är kostnaden för engångspåsar [1][2].
Effekt på processkonsekvens
Om omrörningen är bristfällig kan reaktorn utveckla gradienter för näringsämnen, syre och temperatur. Det är ett problem eftersom celler i en del av kärlet kan utsättas för helt andra förhållanden än celler på andra ställen.
Enhetligheten kan förbättras genom att öka pumphjulshastigheten, men det ökar också skjuvkrafterna. Luftning innebär en liknande avvägning: mindre bubblor kan förbättra syreöverföringen, men de kan också skada cellerna [2].
Det är detta som gör uppskalning av odlat kött så komplext. Bättre överföring innebär ofta mer stress på cellerna.
Relevans för högdensitetsproduktion av odlat kött
Vid hög celltäthet driver dessa faktorer snabbt upp kostnaderna [2]. Syrebehovet stiger kraftigt, värmeutvecklingen ökar och risken för lokala gradienter ökar för varje steg i reaktorvolym.
Dessa konstruktionsbeslut avgör också om en reaktor kan skalas upp på ett effektivt sätt.
5. Strategi för uppskalning och ändamålsenlighet
När en reaktor väl kan blanda väl, tillföra tillräckligt med syre och avlägsna värme ordentligt, är nästa stora kostnadsfråga skalan. Det är här många projekt antingen blir ekonomiskt genomförbara eller snabbt börjar bli dyra.
Skalningsstrategin är en av de främsta drivkrafterna bakom bioreaktorkostnaden.
Inverkan på CapEx
Det finns två huvudsakliga vägar: uppskalning (scale up) eller utskalning (scale out). Uppskalning innebär att man går över till allt större kärl. Utskalning innebär att man kör flera mindre reaktorer parallellt.
I teorin kan större kärl verka som det självklara valet. I praktiken kan kostnaderna stiga snabbt när man väl passerar flera tusen liter. Det krävs mer ingenjörsarbete för att hantera gasutbyte, värmeöverföring och skjuvspänning. Det driver upp de initiala investeringskostnaderna rejält [2].
Utskalning kan lätta på den initiala CapEx-bördan och sprida kapitalrisken över fler enheter. Haken är ganska enkel: om du vill att flera mindre reaktorer ska fungera väl krävs det vanligtvis mer automatisering bakom kulisserna [2].
Det handlar också om själva processmodellen. Att byta från batchprocesser till kontinuerlig processföring har enligt modeller visat sig kunna spara 55 % av både CapEx och OpEx över en tioårsperiod, samtidigt som den kärlstorlek som krävs för samma produktion minskar [2]. Det är en stor omställning, inte en mindre justering.
Inverkan på OpEx
Batchprocesser tenderar att vara dyrare i drift eftersom de medför stilleståndstid mellan körningarna. De kräver ofta även större kärl för att uppnå produktionsmålen. Båda faktorerna driver upp driftskostnaderna (OpEx) [2].
Kontinuerliga system och perfusionssystem fungerar annorlunda. De håller processen i jämviktstillstånd (steady state), vilket innebär mindre stilleståndstid och färre ineffektiva start- och stoppcykler. Även då försvinner inte de huvudsakliga driftskostnaderna. Mediumförbrukning och energi för sterilisering förblir högst upp på listan oavsett vilken väg du väljer [2].
Effekt på processens enhetlighet
Batchodlingar är till sin natur variabla. Näringsämnen minskar över tid medan metaboliter ackumuleras. Det innebär att förhållandena förändras under körningens gång, vilket försvårar processtyrningen.
Kontinuerlig tillverkning håller systemet i ett stabilt tillstånd (steady state). Det minskar direkt gradientproblem för syre, näringsämnen och temperatur, vilka blir svårare att hantera i takt med att reaktorstorleken ökar [2]. Enkelt uttryckt: det som känns hanterbart i ett litet kärl kan bli ett stort problem i ett storskaligt.
Innan du binder upp storskaliga investeringar (CapEx) bör du använda nedskalade reaktorer på 250 ml för att optimera förhållandena [2]. Det är en betydligt mer kostnadseffektiv miljö för att lära sig vad cellerna faktiskt behöver.
Relevans för högdensitetsproduktion av odlat kött
För odlat kött blir detta ännu mer specifikt. Många köttrelevanta celler är förankringsberoende och lämpar sig därför inte naturligt för storskalig produktion i en skalbar bioreaktor. För att få det att fungera behöver producenter ofta anpassa celler för suspensionsodling eller använda mikrobärare [2].
Den anpassningen är ingen bisak. Den är helt avgörande för genomförbarheten i kommersiell skala. Skala handlar med andra ord inte bara om kärlets volym. Det handlar också om huruvida cellerna fungerar i ett system som kan drivas på produktionsnivå utan att kostnaderna skenar. Dessa val driver de kompromisser som visas i tabellen nedan.
Översikt över kostnadskompromisser för bioreaktorer
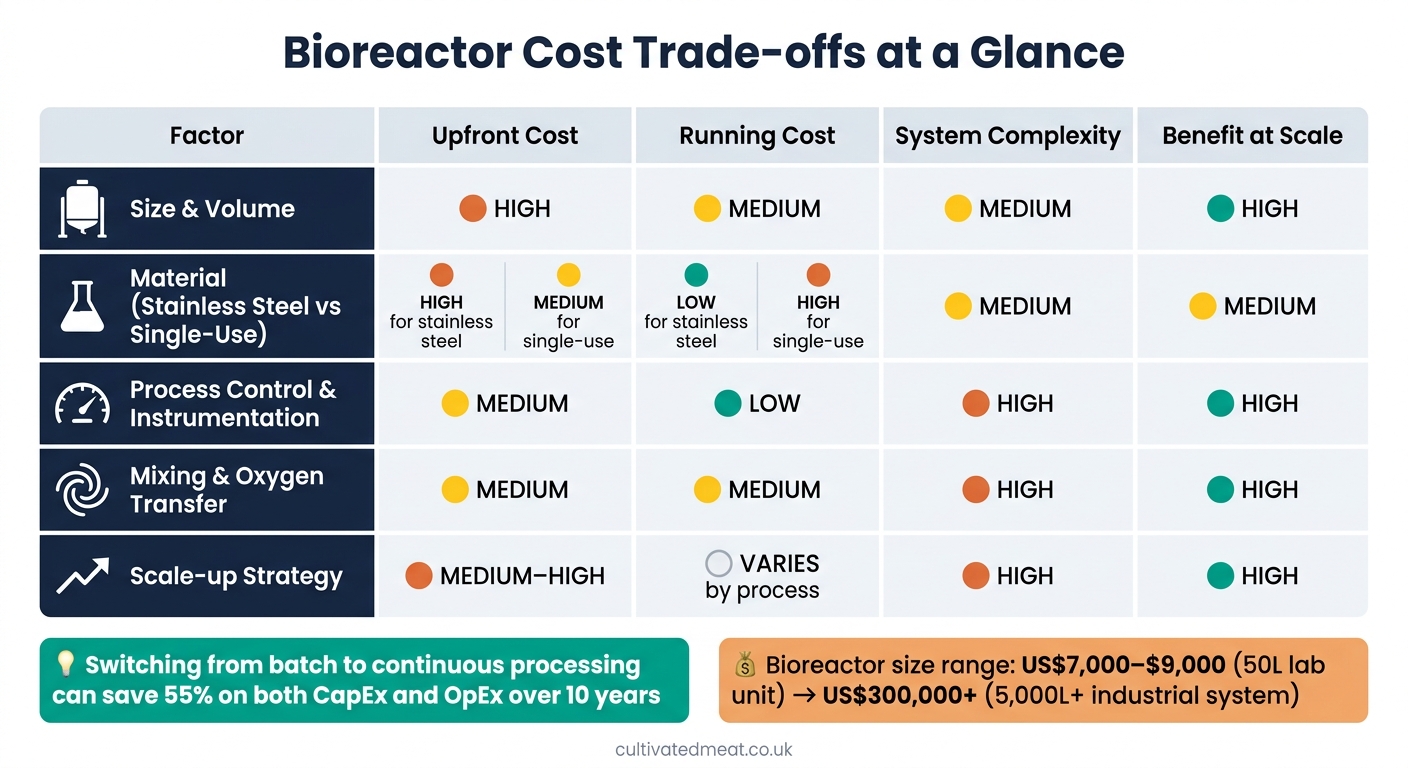
Kostnadsfaktorer för bioreaktorer: CapEx- kontra OpEx-fördelning för odlat kött
I högdensitetssystem för odlat kött handlar kostnaden om mer än bara reaktorkärlets inköpspris. Fem faktorer formar helhetsbilden på olika sätt: initial investering, löpande driftskostnader och teknisk komplexitet. Tabellen nedan ställer dessa faktorer mot varandra.
Se detta som en kostnadskarta, inte en rankning.
| Faktor | Initial kostnad | Driftskostnad | Systemkomplexitet | Fördel vid uppskalning |
|---|---|---|---|---|
| 1. Storlek och volym | Hög | Medel | Medel | Hög |
| 2. Material (rostfritt stål vs. engångsartiklar) | Hög (rostfritt stål) / Medel (engångs) | Låg (rostfritt stål) / Hög (engångs) | Medel | Medel |
| 3. Processkontroll och instrumentering | Medel | Låg | Hög | Hög |
| 4. Omrörning och syresättning | Medel | Medel | Hög | Hög |
| 5. Uppskalningsstrategi | Medel–Hög | Varierar beroende på process | Hög | Hög |
En snabb titt på tabellen gör en sak tydlig: varje kostnadsdrivare slår till på olika sätt. Större system kräver vanligtvis mer kapital i förväg. Materialvalet förskjuter balansen mellan investeringskostnader (CapEx) och återkommande driftskostnader (OpEx). Styrsystem ökar komplexiteten, men de kan förbättra processens repeterbarhet och jämnhet i stor skala.
Omrörning och syresättning hamnar i en liknande kategori. De ökar inte bara hårdvarukostnaden, utan gör även hela systemet svårare att driva optimalt. Vid odling med hög celldensitet är detta avgörande. Om omrörningen är bristfällig eller syretillförseln inte räcker till kan prestandan sjunka snabbt.
Uppskalningsstrategin har den största långsiktiga effekten på den totala kostnaden. Det är här processdesignen kan förändra ekonomin i grunden. Kostnaderna stiger brant när man går från laboratoriearbete till industriell produktion, vilket innebär att tidiga uppskalningsbeslut får långtgående konsekvenser. Dessa val är kritiska när branschen följer färdplanen för odlat kött mot kommersialisering. Ett exempel sticker ut: en övergång från batch- till kontinuerlig processering har modellerats ge besparingar på 55 % avseende investerings- och driftskostnader över en 10-årsperiod [2].
Slutsatsen sammanfattar dessa avvägningar.
Slutsats
Ingen enskild specifikation avgör kostnaden för en bioreaktor. Det handlar i slutändan om fem huvudsakliga val: storlek, material, styrning, omrörning och uppskalningsstrategi. Och det viktigaste att beakta är den totala kostnaden, inte bara inköpspriset.
Rätt bioreaktor är den som uppfyller processmålet till lägsta totala kostnad. Du kan använda en kostnadskalkylator för odlat kött för att modellera dessa variabler. Den måste passa cellinjen, bibehålla sterilitet och stödja stabil tillväxt utan att addera onödiga kostnader som processen inte kräver. Därför väger tidiga designbeslut så tungt.
Processvalet kan förändra både CapEx och OpEx avsevärt över tid. Smartare bioreaktordesign är en väg till lägre produktionskostnader för odlat kött.
För fler fördjupande artiklar om odlat kött, besök Cultivated Meat Shop.
Vanliga frågor
Varför är kärlets pris bara en del av den totala bioreaktorkostnaden?
Kärlets pris är bara en del av den totala bioreaktorkostnaden. En stor andel av utgifterna kommer från löpande driftkostnader och vad anläggningen kräver runt omkring systemet.
Det inkluderar energi för uppvärmning, kylning och syrecirkulation, tillsammans med system för rengöring och sterilisering samt precisionsutrustning för övervakning. På Cultivated Meat Shop följer vi hur dessa faktorer påverkar kostnadseffektiviteten i takt med att industrin rör sig mot skalbara standarder av livsmedelskvalitet.
När är engångssystem billigare än rostfritt stål?
Bioreaktorer för engångsbruk kan kosta mindre än system i rostfritt stål eftersom de eliminerar behovet av dyr infrastruktur för cleaning-in-place och sterilisation-in-place. De kan också minska de initiala investeringskostnaderna, eftersom de kräver mindre rostfritt stål, färre rördragningar och färre sensorer.
Eftersom de levereras försteriliserade kan de även förkorta omställningstiderna och minska vatten- och energiförbrukningen. Med det sagt fungerar kalkylen bara om avfallshanteringen sköts väl och priset på livsmedelssäkra engångspåsar för odlat kött hålls under kontroll.
Varför kan kontinuerlig process minska bioreaktorkostnaderna?
Kontinuerlig processdrift kan minska bioreaktorkostnaderna eftersom den undviker de stilleståndstider som krävs för att rengöra och sterilisera utrustningen mellan körningar. Istället för att stoppa och starta fortsätter systemet att köras: mogna celler skördas, färsk näring tillförs och produktionen fortgår oavbrutet.
Med realtidsövervakning och system för cellretention kan detta upplägg effektivisera produktionen och samtidigt sänka både kapital- och driftskostnader. Över en period på 10 år kan det faktiskt minska dessa kostnader med så mycket som 55 % jämfört med batchprocesser.


